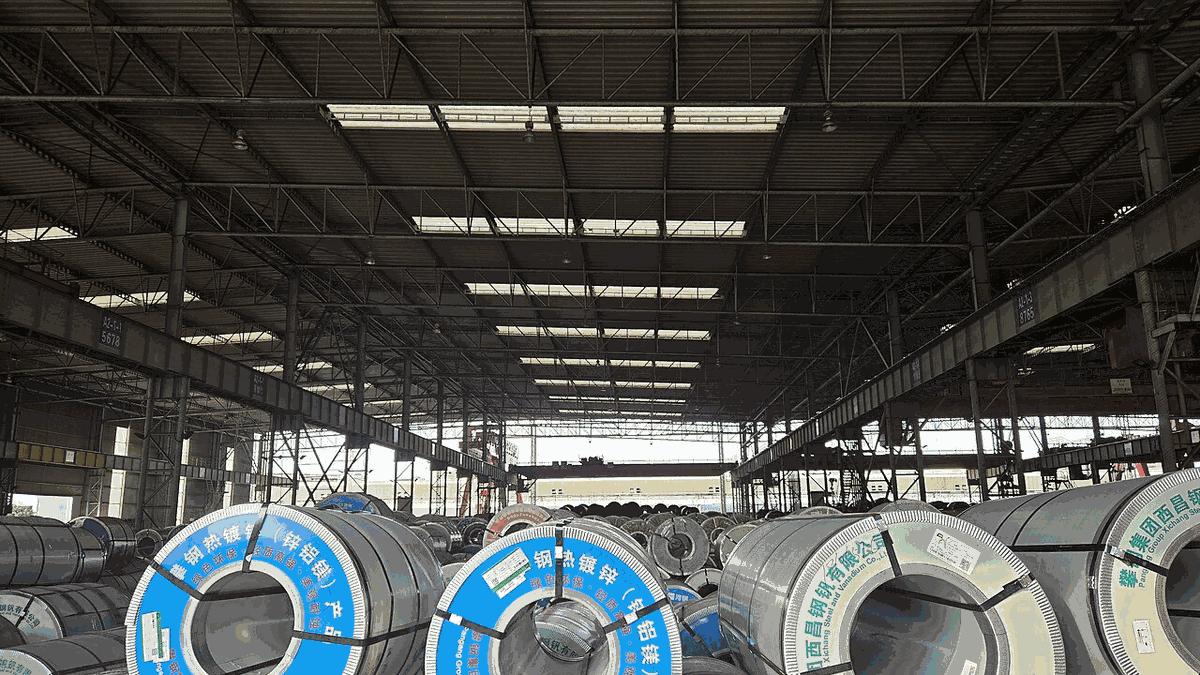
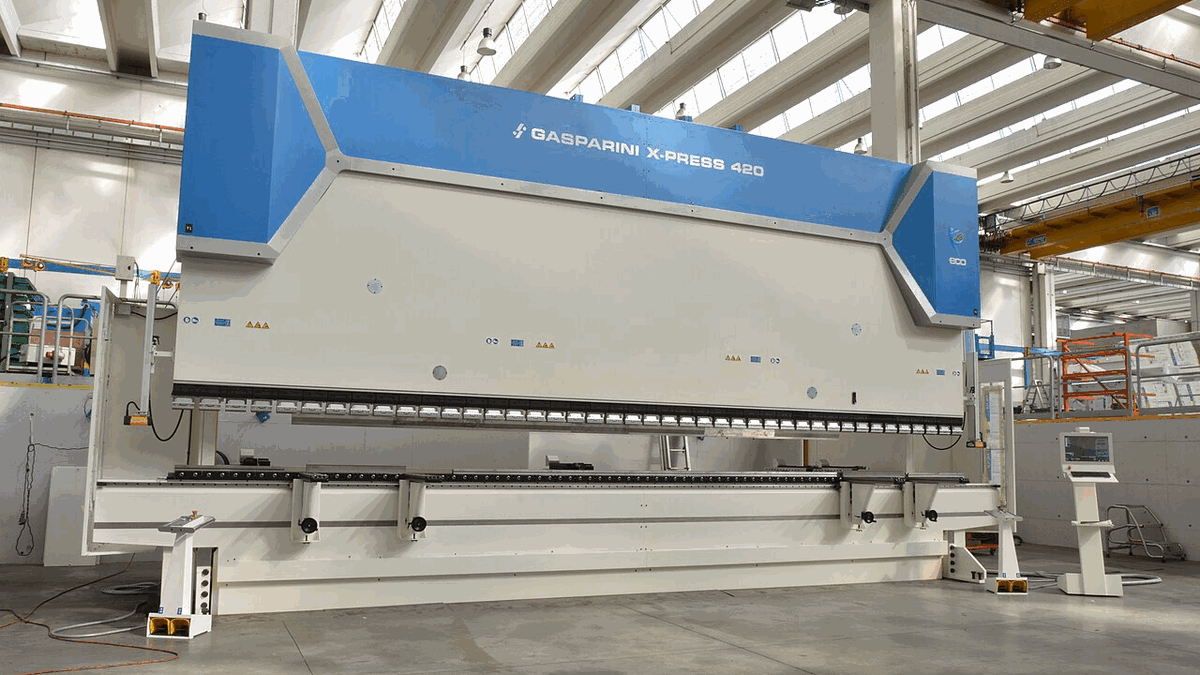
16T 到 200T,最大可冲 3.0mm 冷轧板,连续模与复合模都在厂内自制
60T 到 280T,配 12 台模温机,ABS 高光面壳与 PA66 加纤件分开排机
EI、EE、环形三条工艺分开,0.5VA 到 300VA 都能接
2026 年 9 月出货记录:冲压件 21 万、注塑件 11 万、变压器 10 万只
四条产品线,按整机厂的真实拆单方式来分
整机厂下单时给的是 BOM,不是单个零件。所以这里的分类按装配位置切:结构件、面板件、电源件、塑胶件,每一类下面挂三个常做的规格,报价可以直接按类目谈。
五金冲压件
冷轧板、电镀锌板、铝板、不锈钢弹片四类料,落料到攻牙一条线走完。
- 料厚 0.1-3.0mm,冲床 16-200T
- 连续模、复合模厂内自制,改模 4 小时起
- 孔位公差常规 ±0.05mm
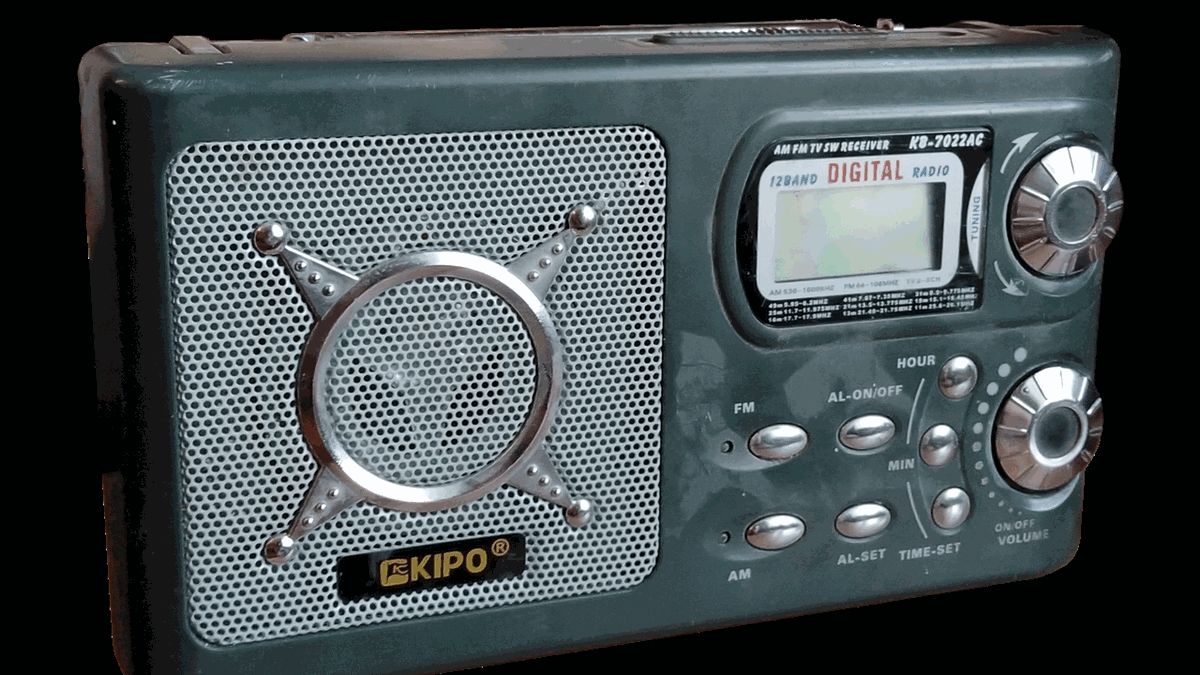
收录机面壳贴片
ABS 高光面壳、PET 装饰贴片、后盖按键组件,套色和装配间隙是两处硬指标。
- 蒸汽模温 100-110℃,高光面无熔接痕
- PET 0.25mm 贴片,套色 ±0.1mm
- 按键行程 1.2mm,寿命 10 万次
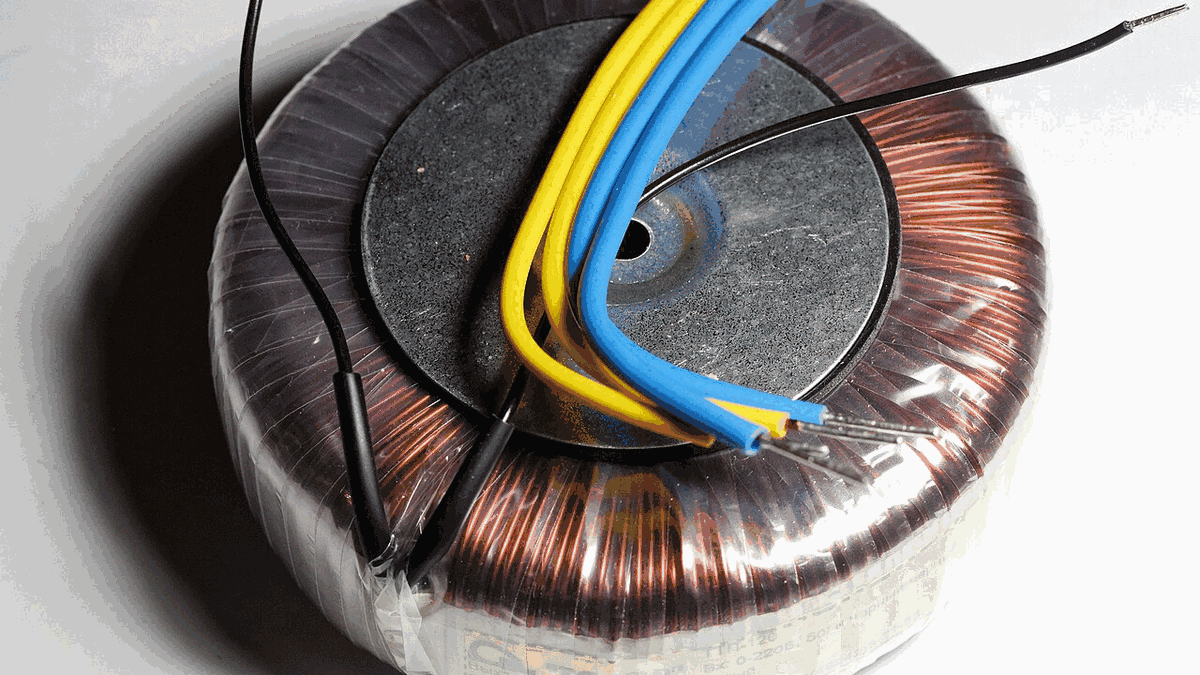
高低频变压器
EI 低频、EE/EFD 高频、环形与电感,绕线到浸漆烘干在四楼完成。
- 0.5VA-300VA,B 级 130℃ 绝缘
- 匝数公差 ±3%,电感量 ±5%
- 耐压 3kV/60s 全检,不做抽检
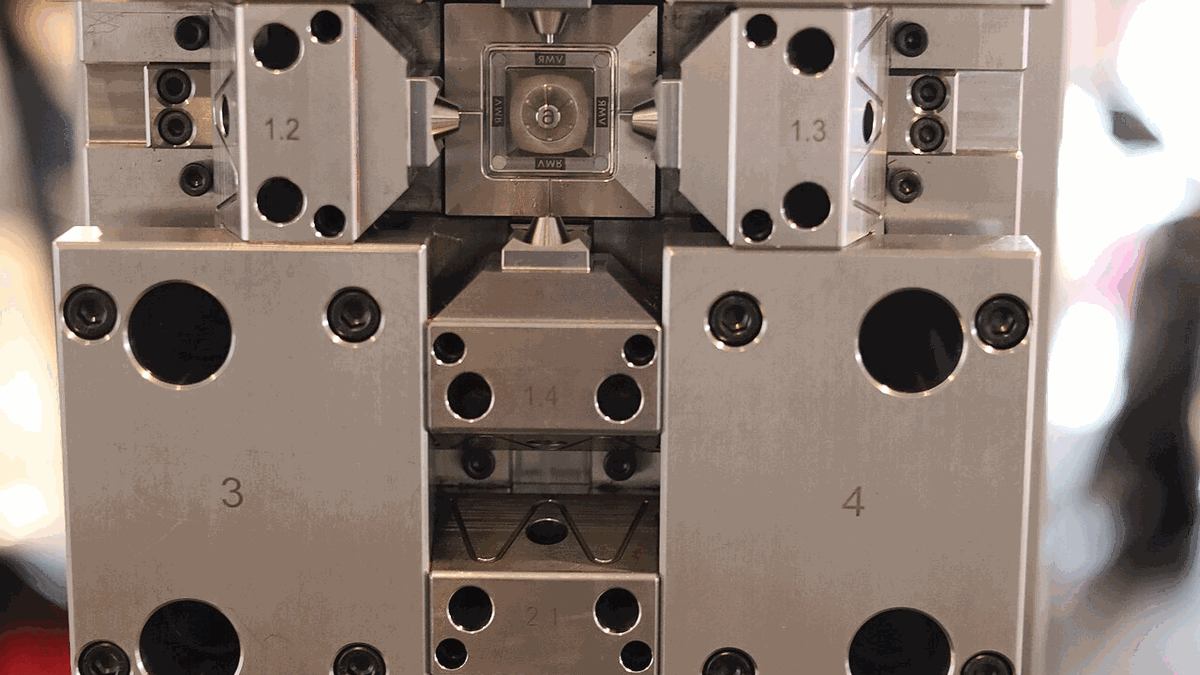
塑胶结构件
ABS、PC、PA66 加纤三类料,外壳、支架、双色面板分开排机。
- 60-280T 注塑,模穴 1-8 穴
- PA66+GF30 支架收缩率按 0.3% 补
- 双色件包胶附着达百格 4B
五个工序在同一厂区,衔接表比宣传册有用
下面这张表是我们排产时用的实际口径,客户拿去核对交期和公差最省事。表里的公差是常规能力,不是极限值;要更紧的,模具和检具要重新评估。
| 部件类别 | 主工序链 | 关键控制项 | 常规公差 | 首件确认 | 常规交期 |
|---|---|---|---|---|---|
| 冷轧板面壳 | 落料-拉伸-折弯-攻牙-喷粉 | 拉伸减薄率、孔位偏移 | ±0.05mm | 2 天 | 12-16 天 |
| 铝制散热片 | 开料-冲齿-去毛刺-阳极氧化 | 齿距、平面度 | ±0.08mm | 2 天 | 10-14 天 |
| 收录机面壳 | 注塑-丝印-贴片-组装 | 色差 ΔE、套色偏移 | ±0.1mm | 3 天 | 15-20 天 |
| EI 低频变压器 | 插片-绕线-浸漆-烘干-耐压 | 匝数、绝缘电阻 | ±3% 匝数 | 2 天 | 12-18 天 |
| EE 高频变压器 | 绕线-焊锡-点胶-烘烤-测试 | 电感量、漏感 | ±5% 电感量 | 2 天 | 10-15 天 |
| 注塑结构件 | 开模-试模-注塑-装配 | 缩水、装配间隙 | ±0.1mm | 3 天 | 18-25 天 |
车间里能看到的设备和能查的记录
四层楼的分工写在车间看板上,来厂可随时核对设备编号。
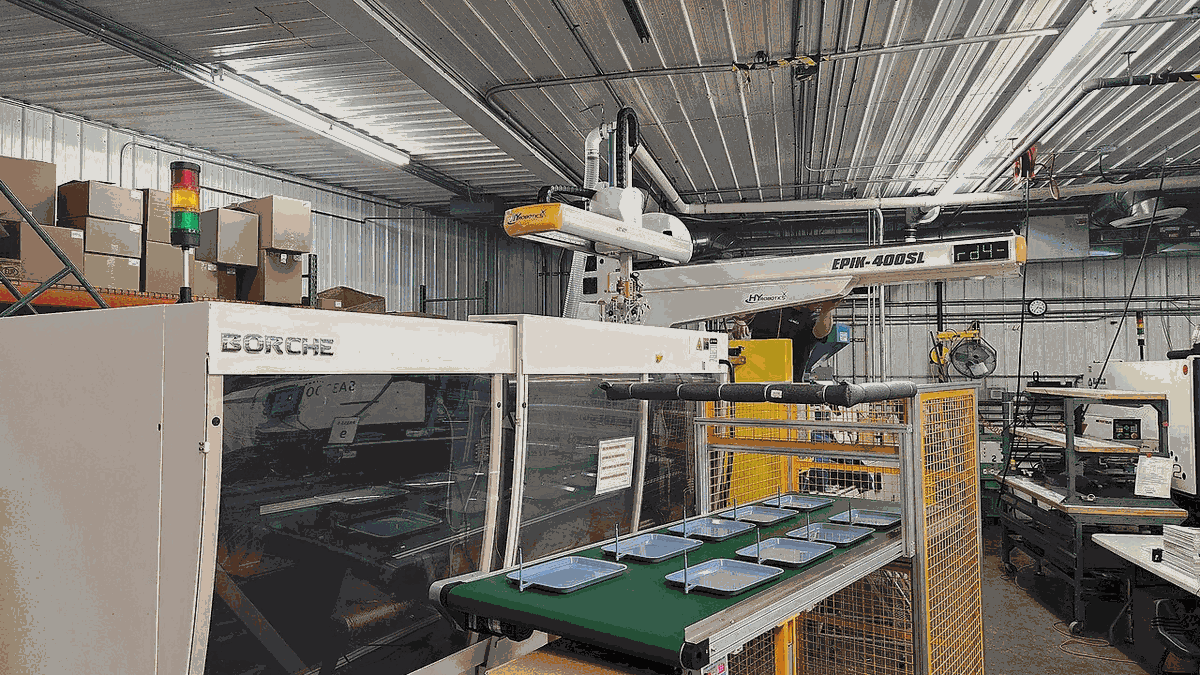
机械手取件,节拍不等人
60T 到 280T 的注塑机都装了三轴机械手,取件、剪浇口、放托盘在一个节拍里做完。一模四腔的面壳件机械手 12 秒取完,比伸手进模腔安全,也不会因为等手而拉长冷却时间。
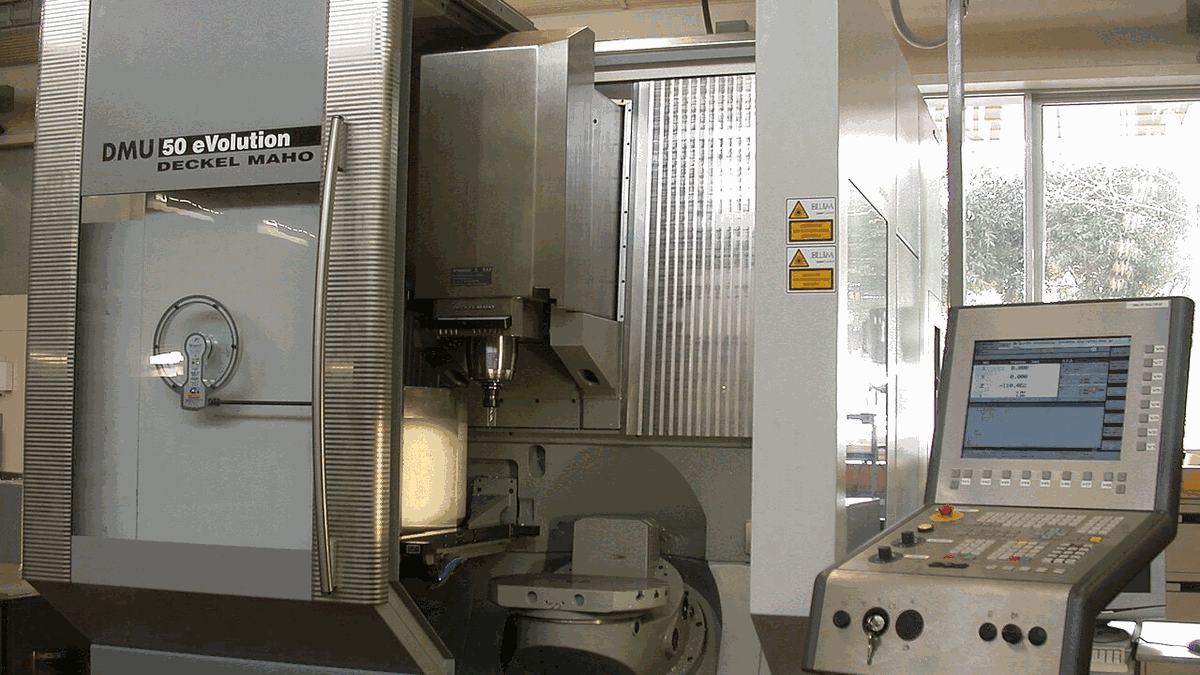
模具不出厂门
模具车间在二楼,3 台加工中心、2 台慢走丝、4 台磨床。冲头磨损、型腔拉伤、顶针卡死这类问题,当天拆模当天修,改模方案定了以后 4 小时能出第一件试模样品。
丝印与贴片同层
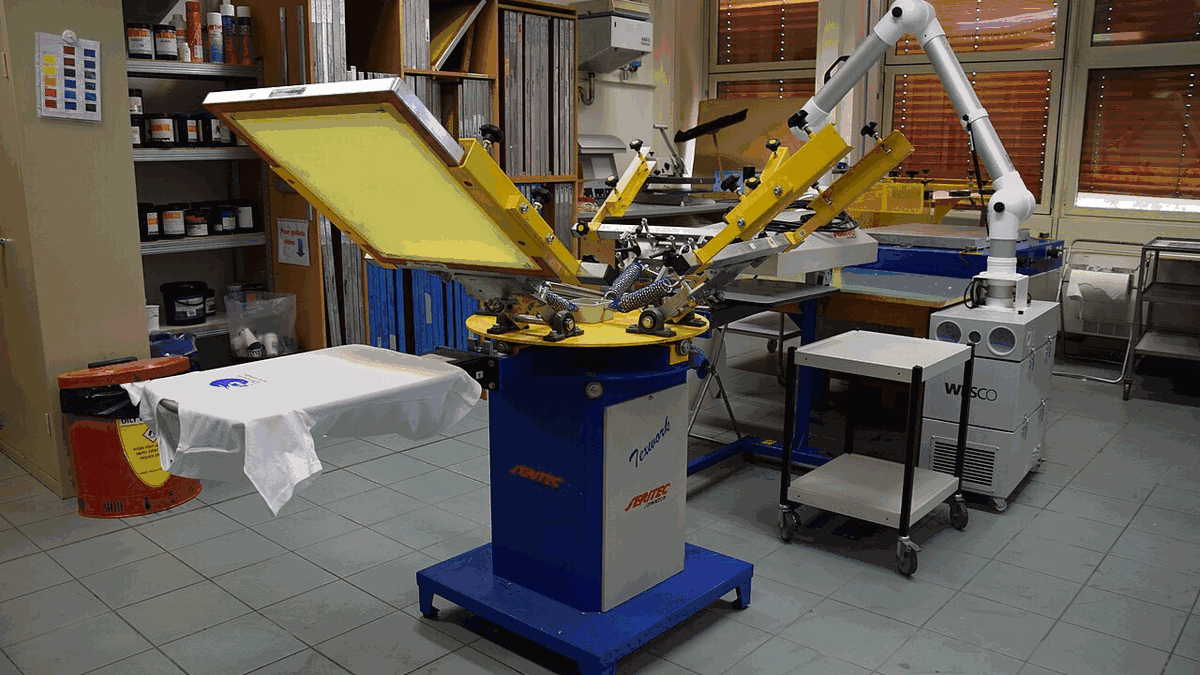
面壳丝印用 UV 油墨,四色套印在一条线上完成,印完直接进 UV 炉。贴片工序在同一层,套色偏了可以马上拆下来重印,不用等外协的车来回跑。
检出能力写在检具台账上
检具台账放在二楼检测室,客户可现场抽查任意一台的校准记录。
三次元
0.001mm 分辨率,首件与模具试模必测,报告随货出
投影仪
冲压小孔、齿距、R 角放大 20-50 倍比对,样板留档 12 个月
耐压仪
5kV 程控,变压器 100% 过机,击穿即隔离并记录批号
盐雾箱
中性盐雾 48 小时,镀层件按 GB/T 2423.17 判定
RoHS 分光仪
来料与成品双端筛查铅、镉、汞、六价铬四项
量具校准
卡尺、千分尺、塞规每季度送第三方校准,台账可查
从图纸到出货,七个节点各自的等待时间
节点天数是常规单的口径,加急单按插单规则另算。
图纸与工艺评审
看料厚、看公差、看装配基准;能做的直接报,做不了的当场说清
报价与模具方案
拆材料费、工时、模具摊销、表面处理四段,写在一张纸上
模具制造
连续模 18 天,复合模 12 天,简单成型模 10 天;中途可看试模视频
首件与检具确认
首件附三次元报告与材质证明,客户签字后才进小批
小批量试产
500-2000 件,跑通丝印、贴片、绕线、装配各段
量产排产
周一排产、周三对进度,插单要先看料卷和模具占用
出货与对账
按箱贴标、附检验记录,东莞本地自有货车,珠三角次日到
下单的整机厂大多落在这六个行业
行业不同,卡点不同:音响看外观,电源看温升,汽车看文件。
组合音响与收录机
面壳、后盖、按键面板、电源变压器,一套 BOM 里我们能接 60% 的结构件
开关电源与适配器
EE 高频变压器、扼流圈、铝散热片,适配 5W 到 120W 的方案
小家电控制板
EI 低频变压器、塑胶支架,常见于电饭煲、加湿器、豆浆机
电动工具
冲压齿轮箱端盖、弹片、包胶手柄结构件,料厚多在 2.0mm 以上
LED 驱动
环形电感、EE 变压器,要求 105℃ 长期工作与低漏感
汽车电子配件
端子、屏蔽罩、传感器支架,按 IATF 体系要求提交 PPAP 三级文件
车间记录与新闻
换模、修模、检具校准这些事,按月记一次,写的是实际数字。
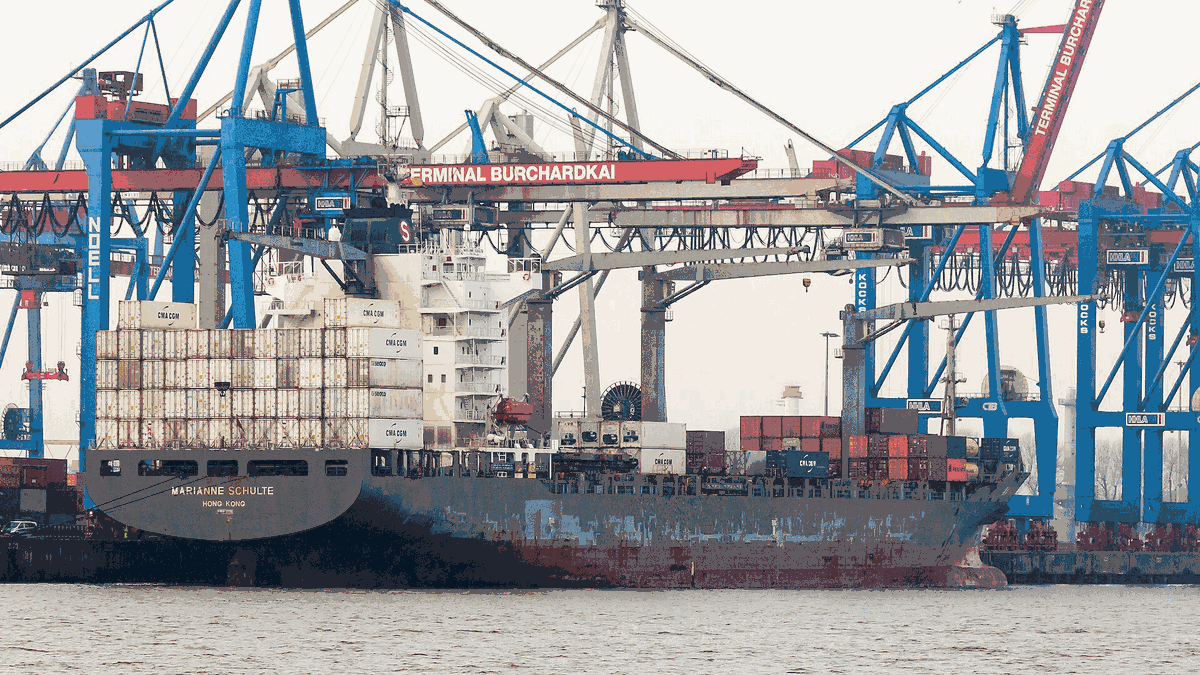
11 月首批整柜发出,装柜顺序按装配线排
2026 年 11 月 3 日,本月第一批整柜从石碣镇厂区发出,共 46 个托盘、1180 箱,目的地是东莞本地
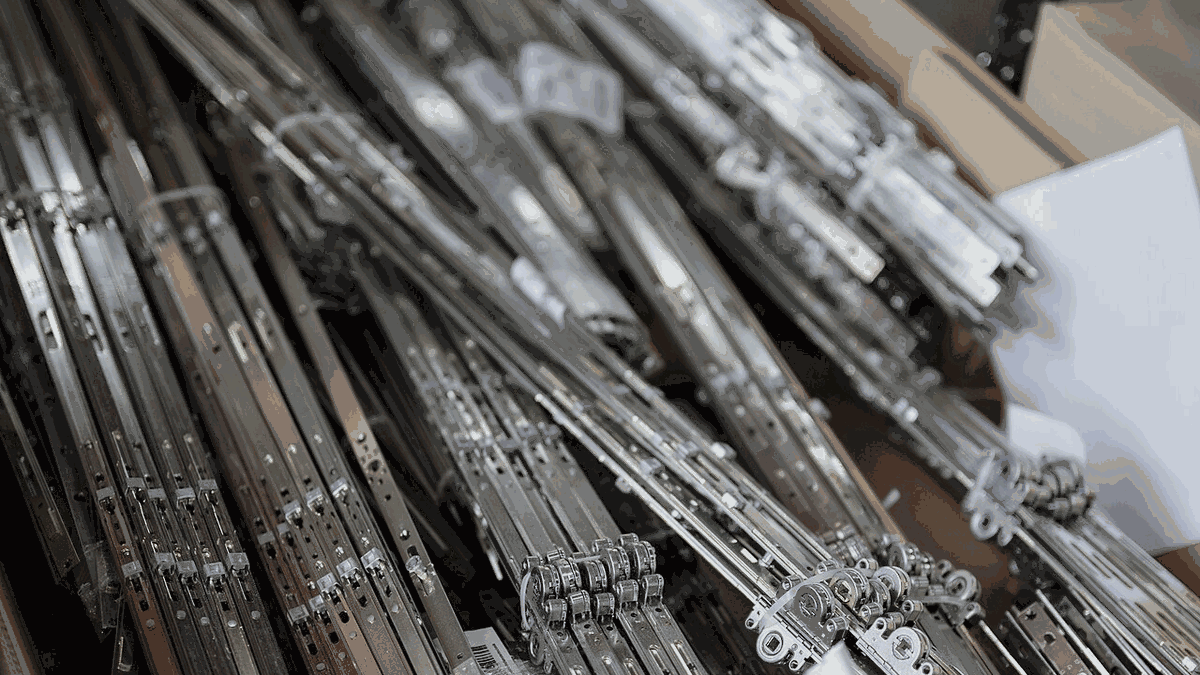
出货包装改一箱一套,产线不用二次分拣
2026 年 10 月 26 日,包装组按客户线边仓的要求改装箱方式,一箱配一套组件,首批 800 箱已发往东莞
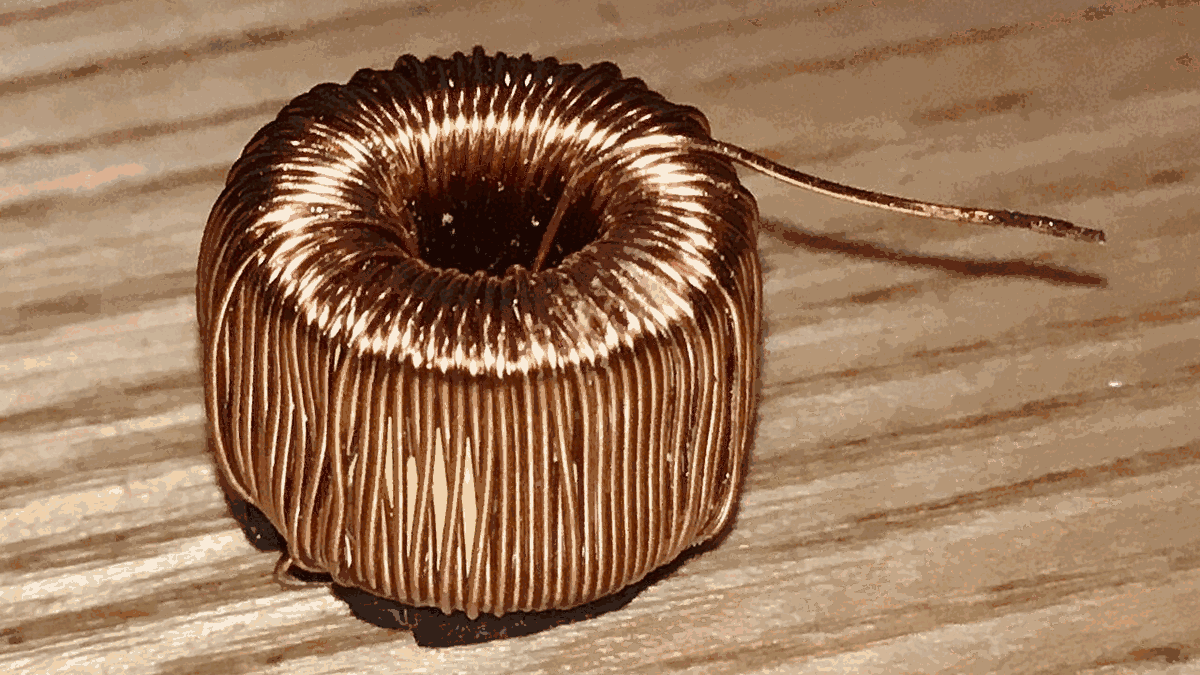
EE 变压器漏感压到 2.4%,靠三明治绕法
2026 年 8 月 28 日,四楼高频线完成 65W 方案的绕法定型,初级分两段夹住次级,漏感从 4.2% 降
询价请直接给图纸或样件
连图纸一起发,回复会快很多:材质牌号、料厚、表面处理、月用量、公差要求写清楚,当天可以给出模具方案和单价区间。只有图片没有尺寸的,我们先报个范围,等图纸定了再改。