东莞塑胶结构件:收缩率算错,装配一定出问题
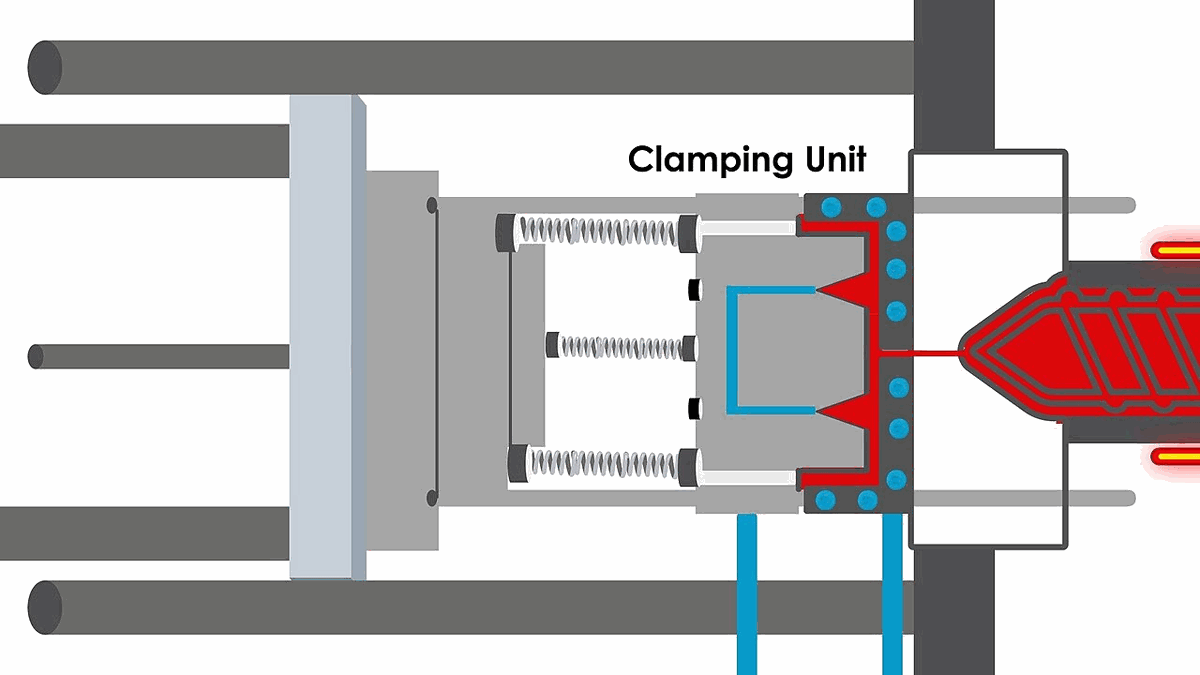
塑胶结构件的装配问题,追到根上多半是收缩率放缩没算对,或者浇口位置让应力集中在了卡扣上。我们做外壳、支架、双色面板三类件,模具车间和注塑车间隔一层楼,试模改模当天来回,装配间隙按 ±0.1mm 控制。
这一类下面的三个常做规格
工艺边界与报价口径
外壳类用 ABS 或 PC/ABS,壁厚 1.8-2.5mm,浇口开在侧边隐藏位置。ABS 收缩率 0.4%-0.6%,PC 是 0.5%-0.7%,加纤料按流动方向和各向异性分别放缩。同一个壳体的长宽方向收缩不一样,用单一缩水率放模,长边会短 0.3mm 以上,装配时就看出来了。
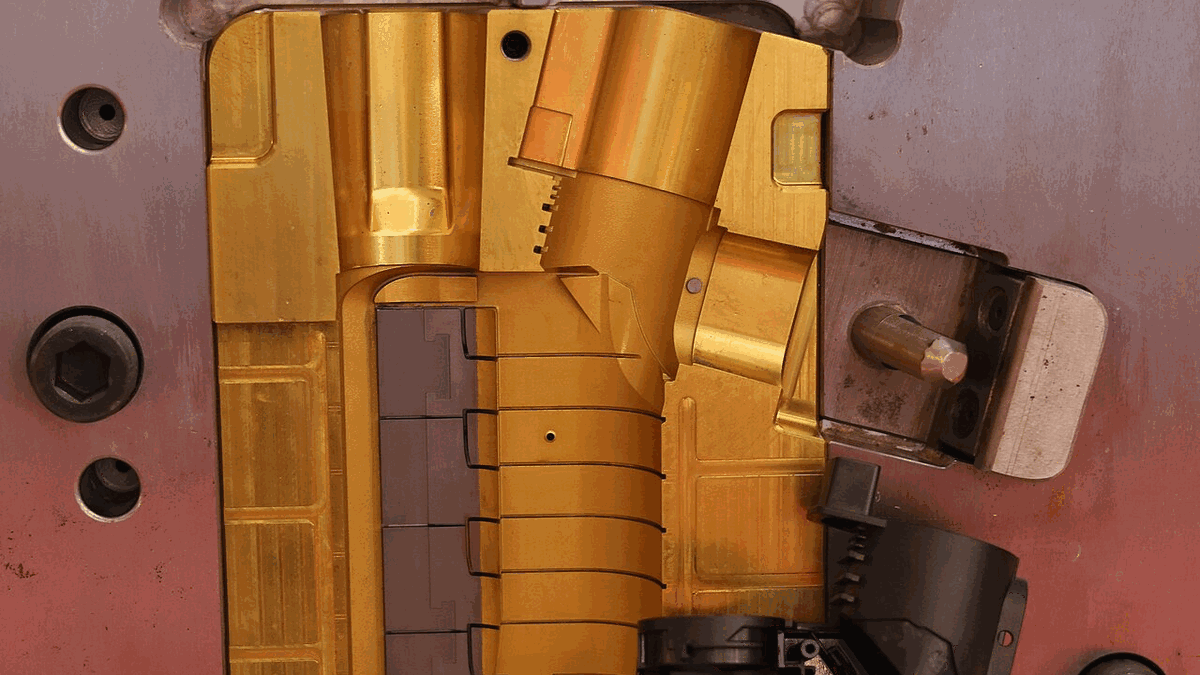
PA66 加 30% 玻纤的支架,刚性好但脆,卡扣位置要避免尖角。玻纤料收缩率 0.3%-0.5%,且玻纤取向导致纵向横向差异,模具设计时按模流分析结果分区域放缩。我们给每个加纤件都跑一遍模流,把熔接痕位置和困气点标在模具图纸上,试模时直接对照。
双色面板先做硬胶底件,再包软胶或第二种颜色。两套模的定位要共用同一基准,否则第二次注塑时偏 0.2mm,边缘就会出现露底。包胶附着按百格测试,4B 以上才算合格;附着差通常是底件表面温度掉了,或者两种料相容性不够,需要加相容层。
三类塑胶结构件的材料与工艺口径
| 部件 | 常用材料 | 收缩率 | 关键控制 | 公差 | 常规交期 |
|---|---|---|---|---|---|
| 注塑外壳 | ABS 757、PC/ABS | 0.4%-0.6% | 壁厚均匀、无熔接痕 | ±0.1mm | 18-25 天 |
| 加纤支架 | PA66+GF30 | 0.3%-0.5% | 玻纤取向、卡扣强度 | ±0.15mm | 18-25 天 |
| 双色面板 | ABS+PMMA、TPE | 分料放缩 | 二次定位、包胶附着 | ±0.1mm | 22-28 天 |
| 透明件 | PC、PMMA | 0.5%-0.7% | 内应力、透光率 ≥90% | ±0.08mm | 20-26 天 |
| 阻燃件 | ABS V0、PC V0 | 0.4%-0.6% | 阻燃等级、无滴落 | ±0.1mm | 20-26 天 |
选型建议
先定装配基准,再谈公差。
结构件公差不是越小越好,基准面选错,再小的公差装上去也偏。建议把基准定在卡扣和螺丝柱上,其余尺寸给自由公差。
加纤比例按强度需求走。
GF30 比 GF15 刚性高约 40%,但冲击强度下降,卡扣位置容易断。需要刚性和韧性兼顾的,用 GF20 加增韧剂,成本每公斤多 3 元左右。
透明件和内应力要一起考虑。
PC 透明件脱模后内应力大,做过溶剂测试才敢出货。模温高一点、保压时间短一点,内应力会小,但表面缩痕风险上来,需要平衡。
过程控制
首件、巡检、出货三段检验,记录随货出。
外观判定
外观件在 D65 光源下比对封样板,色差与划伤按样判定。
不合格处理
整批隔离,48 小时内给处理方案,不混批放行。
常见问题
能开模吗?
能,模具车间有加工中心、慢走丝和磨床,简单两板模 18-22 天,带滑块和斜顶的 25-30 天。
小批量能接吗?
500 件起做,用现有模或改模最经济;新开模的小批量单,模具费按实际工时计,不做摊销优惠。
能做包胶和双色吗?
能,双色机 4 台,包胶用 TPE 或 TPU,附着按百格 4B 判定,需要提供底件材料和表面处理要求。