塑胶结构件 下的常做规格
双色注塑面板:第二次注塑偏 0.2mm,边缘就露底
双色件的返工,多数出在第二次注塑的定位。两套模的基准不共用,第二次合模偏 0.2mm,边缘就露底或者包不满。我们把基准定在同一组定位孔上,二次定位偏差压到 0.1mm,包胶附着按百格 4B 判定。
这类件的难点在哪
两套模必须共基准
第一色硬胶件在模 A 成型,第二色在模 B 包胶。模 A 与模 B 的定位孔、导柱位置必须一致,否则硬胶件放进模 B 时就偏。我们做双色模时,两套模架在同一台加工中心上加工基准面。
硬胶件冷却后会收缩 0.4%-0.6%,模 B 的型腔要按收缩后的尺寸放大。收缩量按实测首件定,不按理论值直接放。
包胶附着的三个条件
附着靠三件事:底件表面温度、两种料的相容性、包胶厚度。底件出模后 30 秒内进模 B,表面温度还在 60℃ 以上,附着最好;凉透了再包,附着力掉一半。
ABS 包 TPE 相容性一般,需要加相容层或选带极性基团的 TPE。PC 包 TPE 相容性好,但 PC 耐溶剂差,清洗时不能用丙酮。
露底与飞边
露底是包胶没盖住底件边缘,原因是二次定位偏或包胶层太薄。包胶层厚度按 0.8-1.5mm 设计,薄于 0.6mm 时熔体流动不足,边缘盖不住。
飞边出现在两套模的分型面不一致处。分型面要在同一基准上铣平,研配间隙 0.02mm,超过 0.05mm 就会跑飞边。
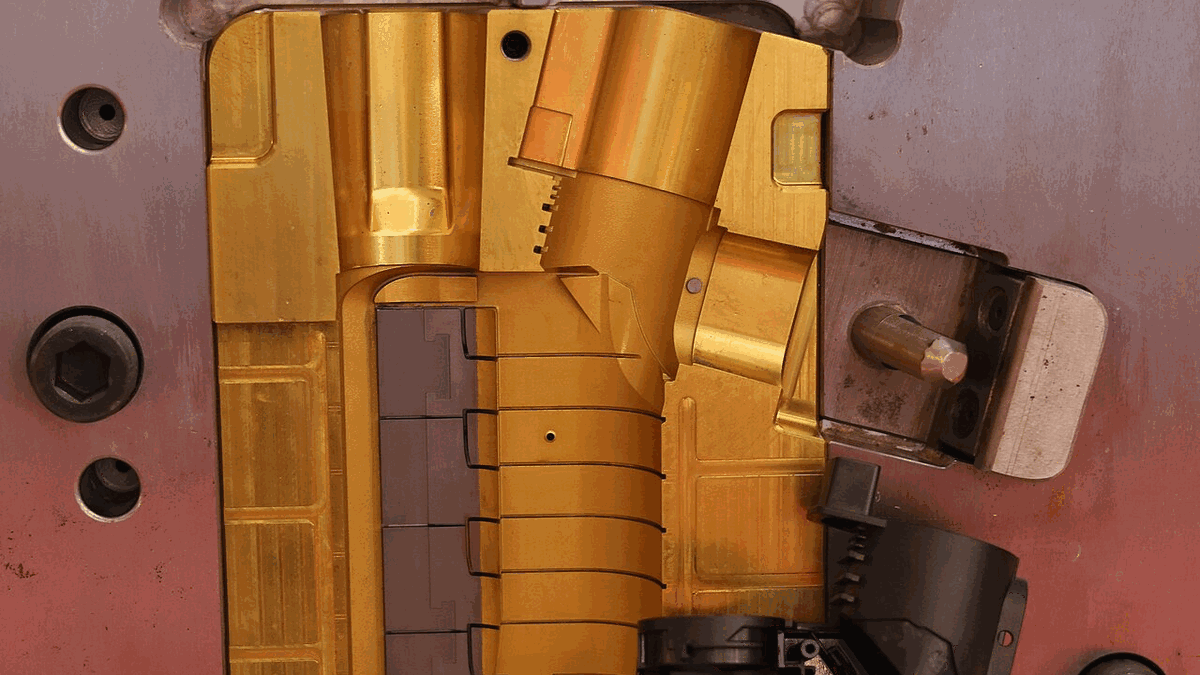
双色注塑面板参数表
| 参数项 | 取值与说明 |
|---|---|
| 材质组合 | ABS+PMMA、ABS+TPE、PC+TPE、PA+TPE |
| 壁厚 | 底件 1.5-2.2mm,包胶层 0.8-1.5mm |
| 外形尺寸 | 长 50-260mm,宽 30-160mm |
| 注塑设备 | 120-200T 双色机 4 台,或两套单色模分次注塑 |
| 定位偏差 | 二次合模 ≤0.10mm |
| 包胶附着 | 百格测试 ≥4B,剥离强度 ≥1.5N/mm |
| 分型面 | 研配间隙 ≤0.02mm,飞边 ≤0.05mm |
| 耐环境 | 60℃/90%RH 72 小时不脱胶 |
| 产能 | 单机 800-1500 件/班,月产能 3 万件 |
| 质保 | 交付后 12 个月,脱胶与露底包换 |
| 适配工况 | -10℃ 至 65℃,避免长期浸水与强溶剂擦拭 |
用在什么场合
下面三个场合都做过批量,参数表里的数字对应这些实际用法。
音响面板软胶包边
ABS 底件包 TPE 软边,手握不滑,二次定位 0.08mm,边缘无露底。
电动工具手柄
PA66+GF30 底件包 TPE,防滑且减振,包胶层 1.2mm,百格 4B。
小家电按键面板
ABS 底件包半透明 PMMA 导光层,按键区透光均匀,边缘飞边 0.03mm。
交付周期、售后与选型
交付周期
22-28 天交付。两套模具 30-38 天,双色机排产需提前 1 周预约。打样 8-10 天,样品 30-50 件。
售后条款
交付后 12 个月,脱胶、露底、飞边超标免费重做。客户整机出现包胶开裂,我们复核底件表面温度与材料相容性,给改料或加相容层方案。
选型建议
先定软胶的功能:防滑用 TPE 硬度 60-70A,手感软用 40-50A,耐磨用 TPU。再定底件材料:ABS 成本低但要加相容层,PC 相容性好但耐溶剂差,PA 加纤适合结构件。
为什么选繁成,而不是隔壁那家
下面四条都能现场核对:设备编号、记录表、报告原件。
- 两套模架在同一台加工中心加工基准面,二次定位偏差 ≤0.10mm。
- 底件出模 30 秒内进第二模,表面温度还在 60℃ 以上,附着稳定。
- 分型面研配间隙 0.02mm,飞边控制 0.05mm 以内。
- 包胶厚度按 0.8-1.5mm 设计,边缘不露底。
常见问题
能做三色吗?
三色需要三次注塑或双色加丝印,成本上升明显,建议先评估外观必要性。
软胶硬度能定吗?
能,TPE 硬度 40-90A 可选,需要提供手感要求与使用温度。
包胶件能过跌落吗?
能,包胶层起到缓冲作用,1 米六面跌落测试通过,具体按整机重量评估。