东莞五金冲压件:先看料厚和批量,再谈用什么模
五金冲压件的报价差异,八成来自模具结构而不是材料单价。同样一个 0.8mm 冷轧板支架,单工程模和连续模的模具费能差 3 倍,但月用量过 5 万件以后,连续模省下的工时费两个月就把差价补回来。这一页先按料厚、批量和公差三个条件把工艺路线分开,再给对应的规格与交期。
这一类下面的三个常做规格
工艺边界与报价口径
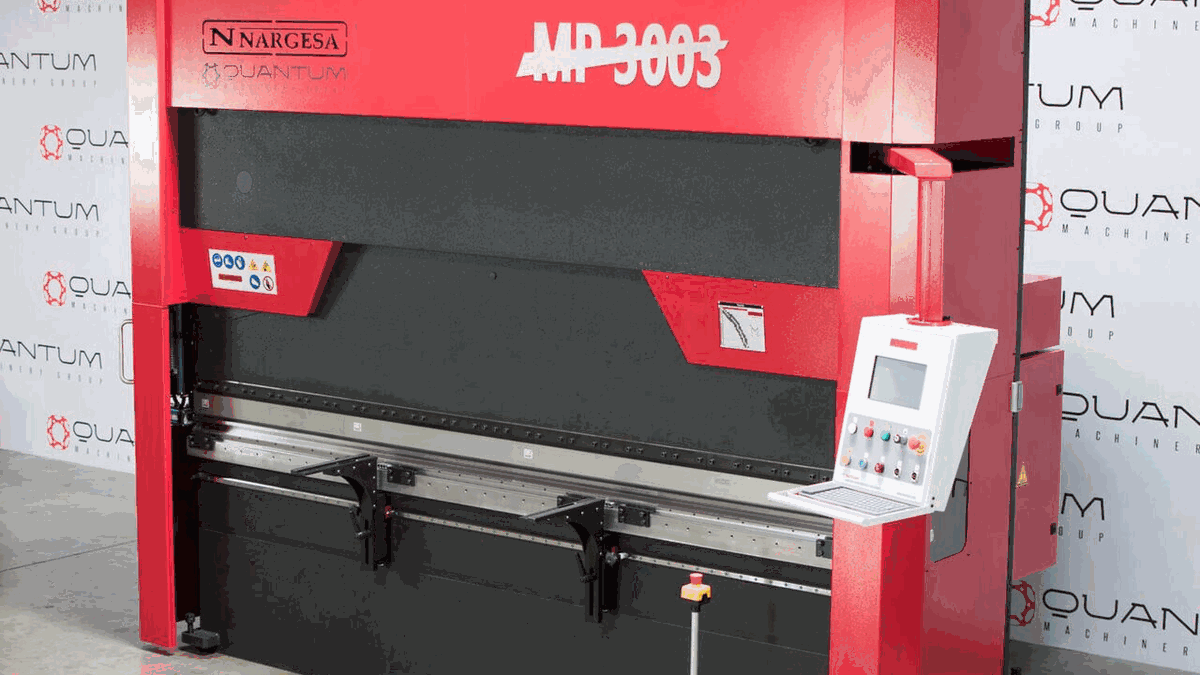
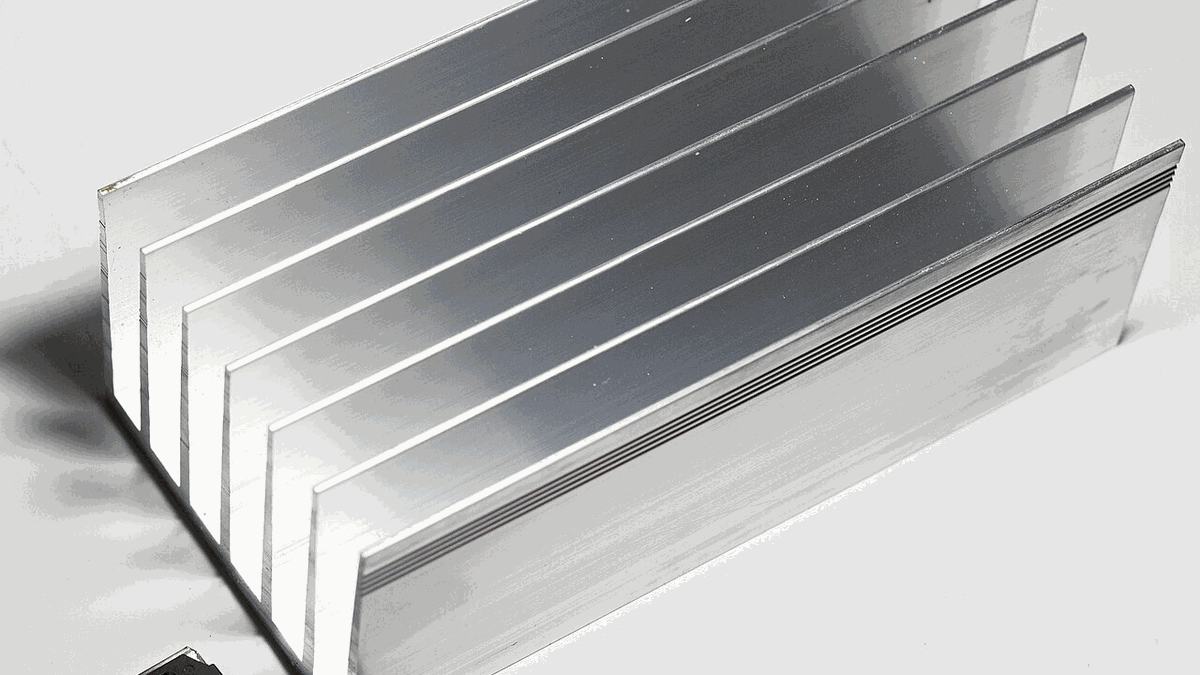
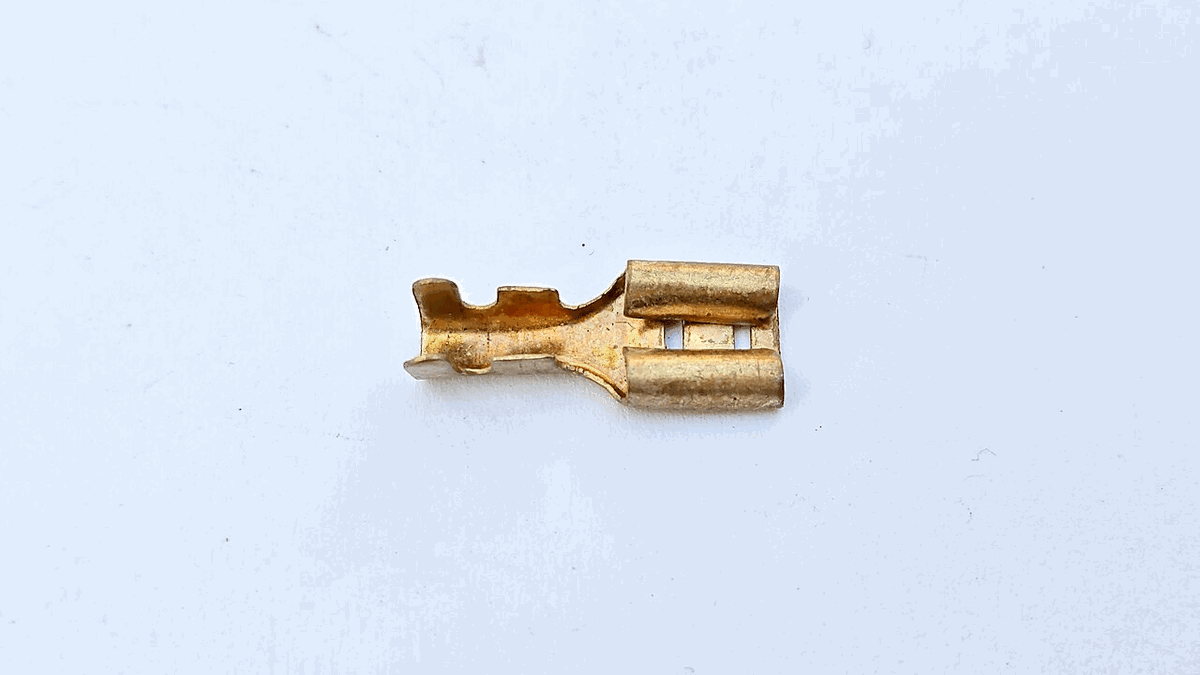
料厚决定设备。0.1-0.6mm 的弹片、端子走 16-60T 高速冲床,滑块行程短、节拍快,一天能做 8 万冲次;0.8-2.0mm 的结构件走 110-160T,模具要留压料和退料空间;2.5-3.0mm 的端盖、支架只有 200T 那三台机器接得住,而且必须配液压过载保护,不然冲头一崩就是几万块的模具损失。
批量决定模具结构。月用量 3000 件以下,单工程模最划算,模具费 8000 元上下,一个人一台机就能干;月用量 1-5 万件,复合模把落料和拉伸合成一道,省人工但模具费到 2.5 万;月用量过 5 万件,连续模才立得住,模具费 6-15 万,但节拍从 12 秒降到 4 秒,料带自动送,一个人能看两台机。
公差决定检具。常规 ±0.05mm 用卡尺和投影仪就够;到 ±0.02mm 要上三次元,并且首件、巡检、出货三次都要测;客户图纸标 ±0.01mm 的,我们会先问清楚是装配基准还是外观面,很多标注其实是设计冗余,把基准面和自由公差分开,模具费能降两成。
三类冲压工艺的适用边界(按 2026 年厂内报价口径)
| 工艺类型 | 适用料厚 | 模具费区间 | 单件加工费 | 适合月用量 | 模具交期 |
|---|---|---|---|---|---|
| 单工程模 | 0.1-3.0mm | 0.6-1.2 万元 | 0.35-1.80 元 | 3000 件以下 | 8-10 天 |
| 复合模 | 0.3-2.0mm | 1.8-3.5 万元 | 0.18-0.90 元 | 1-5 万件 | 10-14 天 |
| 连续模 | 0.2-1.6mm | 5-15 万元 | 0.06-0.40 元 | 5 万件以上 | 15-18 天 |
| 级进拉伸模 | 0.4-1.2mm | 8-18 万元 | 0.10-0.55 元 | 3 万件以上 | 18-22 天 |
选型建议
先算模具摊销再谈单价。
把模具费除以预计总用量,摊到单件成本里,再和加工费相加。很多客户只比加工费,结果选了单工程模,一年多花的人工比模具差价还高。
图纸上的自由公差不要全按 IT7 走。
装配尺寸、配合孔位按图纸严控;外观面、非配合边给到 ±0.2mm 就够,检具和工序都能简化,报价会低一截。
样件阶段不要省去试模报告。
首件附材料证明、三次元尺寸报告、平面度与毛刺记录,这三份东西在整机装配出问题时能直接定位到是冲压件还是装配工装的责任。
过程控制
首件、巡检、出货三段检验,记录随货出。
外观判定
外观件在 D65 光源下比对封样板,色差与划伤按样判定。
不合格处理
整批隔离,48 小时内给处理方案,不混批放行。
常见问题
能不能只做 100 件的小单?
可以,用单工程模或现有通用模改,模具费按实际改动算。100 件的单价会比量产高 3-5 倍,主要是换模和调机的工时摊不开。
你们能接 3.0mm 的厚板吗?
200T 那三台可以,最大冲裁厚度 3.0mm 冷轧板。更厚的建议改等离子切割加折弯,冲压模具寿命撑不住。
模具产权归谁?
客户付全款定制的模具归客户,可随时提走;我们代垫模具费的,按约定在累计用量达标后过户。