160T 冲床换模压到 35 分钟,小批单排产顺了
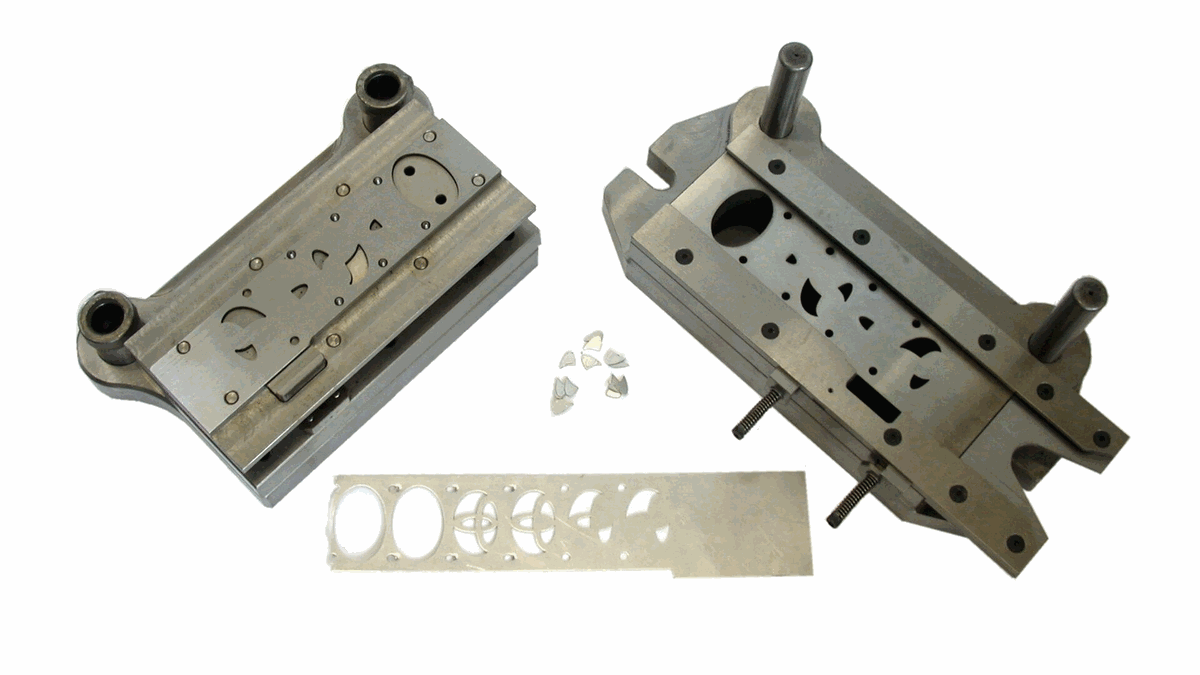
石碣镇振华路 18 号一楼冲压车间,3 号 160T 冲床在 2026 年 1 月 6 日完成第 47 次换模,用时 35 分钟,比 2025 年同期的 90 分钟缩短了 55 分钟。
换模慢的根子在装夹
原来的模具装夹靠压板加 T 型螺栓,四个点逐个锁紧,光装夹就要 40 分钟。2025 年 12 月,车间把 14 台 110-160T 冲床全部改成快速夹模装置,用液压夹紧,一次动作锁四个点,装夹时间降到 8 分钟。
夹紧只是第一步。模具高度不统一,每换一次要重新调滑块行程,模高调整占 20 分钟。车间按 2025 年 11 月的模具台账,把 62 副常换模具的闭合高度统一到 220mm 和 240mm 两档,调模时间压到 6 分钟。
30 分钟留给试冲与首件
换模剩下的时间都给了试冲。按 2026 年 1 月的作业指导书,每副模具换完先空冲 5 次,再试冲 3 件,用投影仪测孔位与外形,首件合格才开正式生产。
首件确认表上要填模具编号、料卷号、冲次区间和实测尺寸。1 月 6 日那次换模,首件孔位实测 0.03mm 偏差,在 ±0.05mm 的公差内,记录由班组长和质检双签。
对小批单的影响最直接
换模时间缩短后,5000 件以下的订单不再集中到月底排产。2026 年 1 月上半月,车间接了 9 个小批单,平均批量 1800 件,交货周期从 12 天缩到 8 天。
下一步计划是把 200T 那三台也改快速夹模,预算 6.8 万元,预计 2026 年 3 月完成。改完之后,厚板端盖类订单的换模时间可以从 110 分钟降到 45 分钟。